
SlideServe
Menu
Préférences
© SlideServe · v2026

Submerged Arc Welding

donnica avatar
4 diapositives · 3.8K Views · Aug 30, 2012

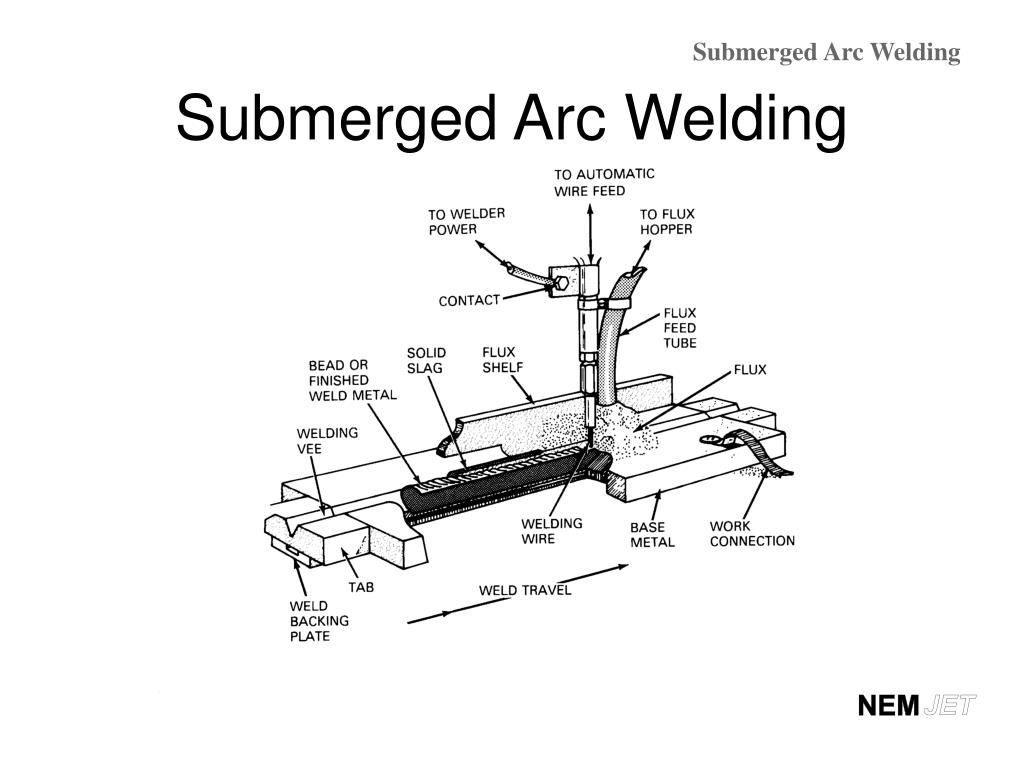
Submerged Arc Welding. Submerged Arc Welding. SAW Flux / Filler Metal Compositions. F 7A2- E M12K F indicates flux 70-95 ksi UTS, 58 ksi minimum yield strength, 22% elongation A - as welded; P - postweld heat treated 2 - minimum impact properties of 20 ft-lbs @ 20°F
Submerged Arc Welding - slide 1
01 / 4Submerged Arc Welding
1 / 17

Télécharger la présentation

Submerged Arc Welding
Une image / un lien ci-dessous est fourni (tel quel) pour télécharger la présentation

Politique de téléchargement : le contenu du site vous est fourni TEL QUEL pour votre information et votre usage personnel ; il ne peut être vendu, concédé sous licence ni partagé sur d’autres sites sans l’accord de son auteur.Le contenu vous est fourni TEL QUEL, pour votre information et votre usage personnel uniquement. Téléchargez la présentation en cliquant sur ce lien. Lors du téléchargement, si vous ne parvenez pas à télécharger une présentation, l’éditeur a peut-être supprimé le fichier de son serveur.Pendant le téléchargement, si vous ne parvenez pas à obtenir une présentation, le fichier a peut-être été supprimé par l’éditeur.

F I N

Plus de contenu associé

Transcription de la présentation
  1. Submerged Arc Welding Submerged Arc Welding

  2. SAW Flux / Filler Metal Compositions F7A2-EM12K • F indicates flux • 70-95 ksi UTS, 58 ksi minimum yield strength, 22% elongation • A - as welded; P - postweld heat treated • 2 - minimum impact properties of 20 ft-lbs @ 20°F • E indicates electrode (EC - composite electrode) • M - medium manganese per AWS Specifications • 12 - 0.12% nominal carbon content in electrode • K - produced from a heat of aluminum killed steel

  3. Submerged Arc Welding Advantages • High deposition rates • No arc flash or glare • Minimal smoke and fumes • Flux and wire added separately - extra dimension of control • Easily automated • Joints can be prepared with narrow grooves • Can be used to weld carbon steels, low alloy steels, stainless steels, chromium-molybdenum steels, nickel base alloys

  4. Submerged Arc Welding Limitations • Flux obstructs view of joint during welding • Flux is subject to contamination Þ porosity • Normally not suitable for thin material • Restricted to the flat position for grooves - flat and horizontal for fillets • Slag removal required • Flux handling equipment